


Sflujo del proceso de fijación
El proceso convencional de hilado por fusión es el siguiente: corte en seco → extrusión por fusión → mezcla → dosificación → filtración → hilado → enfriamiento y conformado → lubricación → bobinado → tubo UDY
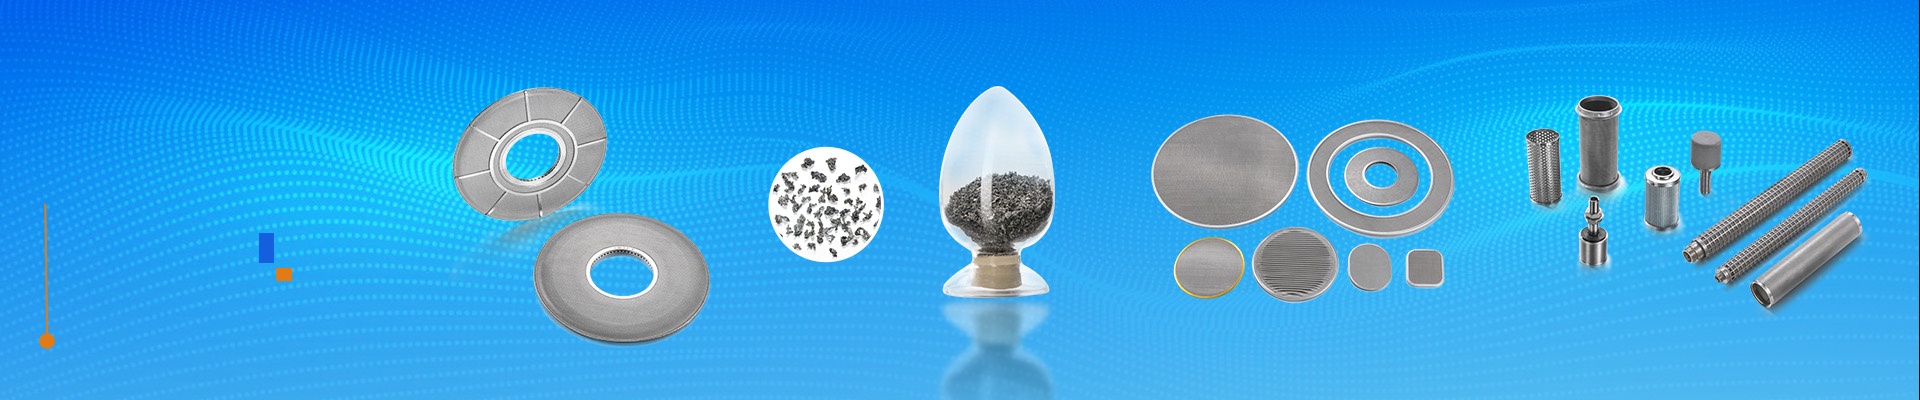
Debido a las impurezas en la masa fundida, se requiere filtración antes del hilado. Normalmente utilizamosFiltro de vela, Arena metálica, Filtro de disco de hoja, Filtro de paquete giratorioy otros materiales filtrantes para filtrar la masa fundida. Los pasos específicos y detallados del hilado son los siguientes:
1.Extrusión por fusión
Las rebanadas entran en la extrusora de tornillo por su propio peso, a través de la entrada de alimentación. Debido a la rotación del tornillo, la rebanada avanza por la ranura. Un elemento calefactor, instalado en la parte exterior del manguito del tornillo, transfiere calor a la rebanada a través del mismo. Al mismo tiempo, la fricción y la compresión de las rebanadas dentro de la extrusora también generan calor. Las rebanadas se funden por efecto del calor y se comprimen mediante la extrusora, lo que resulta en una presión de fusión determinada.
2.Mezclando
Se refiere al uso de un mezclador estático para mezclar uniformemente el material fundido a la salida del tornillo. Si bien no es un paso esencial, el uso de un mezclador estático permite lograr una mayor uniformidad del material fundido, a la vez que se reduce la diferencia de temperatura y tiempo de residencia entre la pared y el centro del tubo cuando este pasa por la sección curva.
3.Medición
El material fundido que sale de la extrusora de tornillo se distribuye mediante una tubería a las bombas dosificadoras en cada punto de hilado para garantizar un tamaño de filamento uniforme. La bomba dosificadora también puede aumentar la presión del material fundido para satisfacer las necesidades del hilado a alta presión.
4.Filtración
Antes de hilar, el fundido debe filtrarse utilizandoArena metálica, Filtro de vela, Filtro de disco de hoja, Filtro de paquete giratorioy otros materiales filtrantes para eliminar impurezas. En el hilado a alta presión, la capa filtrante también puede generar una alta resistencia, lo que provoca que el material fundido genere calor por fricción, aumente su temperatura y mejore sus propiedades reológicas.
5.Hilado
El material fundido se filtra y se distribuye uniformemente mediante la placa de distribución a cada orificio de la boquilla en la placa giratoria, y se expulsa por el orificio de la boquilla para formar un flujo fino del material fundido.
6.Formación por enfriamiento
El proceso en el que un flujo fundido se enfría mediante un medio refrigerante y se solidifica formando un filamento se denomina conformado por enfriamiento. Durante el enfriamiento, debido al efecto de estiramiento de la hilera, el flujo fino del material fundido se refina gradualmente antes de la solidificación. El enfriamiento y el conformado se completan dentro de la ventana de hilado. El aire de enfriamiento expulsado por la ventana de soplado en el extremo superior del túnel de hilado garantiza condiciones de enfriamiento uniformes. Las condiciones de conformado tienen un impacto significativo en el rendimiento del filamento.
7.Engrasado
El hilado convencional utiliza la carga de un camión cisterna. El alambre enfriado y conformado pasa a través de un canal hasta llegar a la máquina de bobinado y entra en contacto con el camión cisterna, completando así el proceso de lubricación.
8.Devanado
Tras cambiar la dirección y ajustar la tensión del alambrón impregnado de aceite mediante los discos guía superior e inferior, este se enrolla en el tubo a través del dispositivo de guía transversal. Los rodillos de fricción del tubo y del cabezal de bobinado entran en contacto con una presión determinada y mantienen la misma velocidad lineal mediante transmisión por fricción. Esta velocidad se conoce como velocidad de giro.
Fecha de publicación: 13 de noviembre de 2024